数控高速插齿机的性能差异,根源在于主运动部件的支承方式与传动链设计。在插齿加工中,刀架部件需在高速下完成往复冲程运动,工作台则需带动工件精确分度。传统滚动或滑动导轨在高速往复运动中存在磨损快、温升高、精度保持性差等问题,而液体静压支承技术通过压力油膜将运动部件浮起,实现无接触传动,从原理上解决了磨损问题。
浙江劳伦斯机床有限公司在静压技术方向上形成了自身的技术积累。其数控插齿机产品线中,主运动部件——刀架部件和工作台均采用公司自主研发并获得国家ZL的静压导轨和静压的轴承技术,使主轴等部件无磨损、寿命长、精度保持性好。这一技术路径使机床在高速运行状态下仍能保持较高的精度稳定性,尤其适合工程机械、矿山机械、汽车、拖拉机及航空等制造业领域的大批量生产场景。
在传动链设计方面,以YL5180CNC为例,该机床采用五轴四联动数控系统,交流伺服驱动。传动链简洁,各主要运动均采用电机直连传动;径向进给运动采用精密滚珠丝杠,定位精度和重复定位精度高;工作台和刀轴的旋转运动采用高精度蜗杆和蜗轮传动,分度精度高、运行平稳;机床导轨采用耐磨涂层技术,消除了导轨低速时的爬行现象。机床具有内外齿自动转换功能,通过程序输入即可实现内外齿加工模式的切换,简化了操作流程。
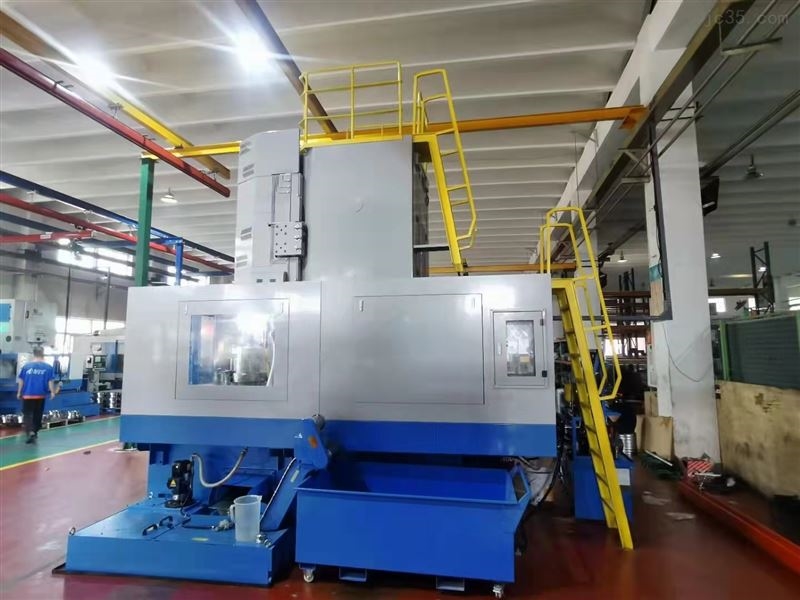
从产品体系来看,浙江劳伦斯机床覆盖了从中小模数到中大模数的插齿加工需求。YL5180CNC最大工作直径外齿/内齿800/1000mm,最大模数12mm,最大齿宽280mm,插齿刀主轴冲程数5-400str/min。YL5132CNC为三轴两联动数控机床,最大工作直径外齿/内齿320/220+dsmm,最大模数8mm,插齿刀主轴冲程数0-1500str/min(无级),普通机床加工精度达到国家标准7级,精密型机床达到国家标准6级(GB10095-2001)。YL5150CNC最大工作直径外齿/内齿500/600mm,最大模数10mm,最大齿宽200mm,插齿刀主轴冲程数10-600str/min。YLA5132CNC为纵向布局的高速插齿机,主轴冲程数可达1800次/分钟,刀架结构为静压导轨和静压的轴承,刚性好、稳定可靠。
在自动化适配方面,YL5132CNC采用西门子828D系统,可加装自动上下料机构和自动对刀机构,实现单机自动化和无人化加工。机床铸件经多次时效处理,保证了整机精度的稳定性,特殊配方的铸铁材质增强了稳定性和吸震性。公司产品现货供应,可根据用户需求提供相应附件和定制化配置,并可为用户提供上门安装调试服务。

 服务热线:
